Guide de conception — Pliage de tôle
Ce guide présente les règles de conception pour la fabrication (DFM) à respecter lors de la conception de pièces en tôle pliée fabriquées par Laseo. Le respect de ces règles assure la faisabilité de vos pièces, minimise les délais et garantit la qualité dimensionnelle. Notre application vérifie automatiquement la plupart de ces règles au moment de la conception — ce guide vous permet de concevoir juste du premier coup.
Procédé : pliage à l'air (air bending) sur presse plieuse CNC. Le rayon de pliage est déterminé par le matériau, l'épaisseur et l'outillage. Les rayons personnalisés ne sont pas offerts. Le service de pliage est présenté en détail sur la page du service de pliage.
Dans ce guide
- Terminologie du pliage
- Rayon de pliage
- Longueur minimale d'aile
- Distance trous ↔ pli
- Distance entre plis
- Angles et tolérances angulaires
- Bend relief (dégagement)
- Bend allowance et patron à plat
- Tolérances
- Contraintes de taille
- Plis en U (channels)
- Tableau maître par matériau
- Erreurs fréquentes
- Aide-mémoire
Pas besoin de tout calculer : l'application vérifie ces règles pour vous.
Dessinez ou téléversez votre pièce à plat, ajoutez les plis, et voyez tout de suite les ailes minimales, les alertes trou-pli et le prix. Sans créer de compte.
1. Terminologie du pliage de tôle
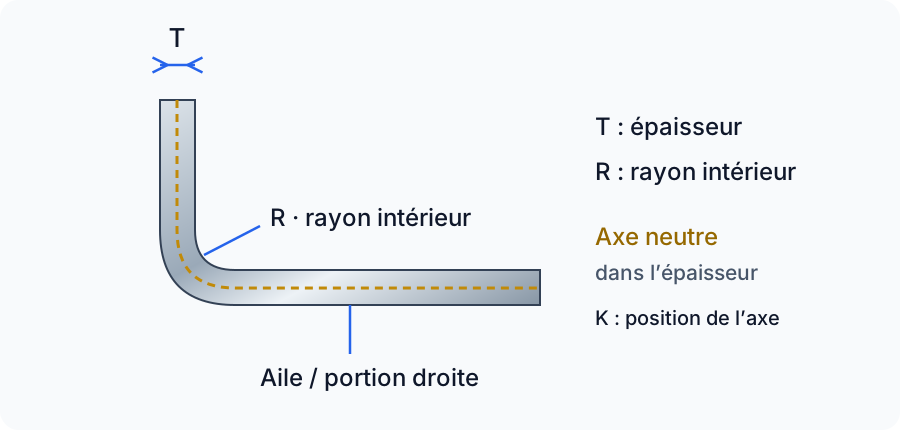
Avant de concevoir une pièce pliée, il est essentiel de comprendre les termes fondamentaux : rayon intérieur (R), épaisseur (T) et angle (θ) définissent l'anatomie de chaque pli.
| Terme | Définition |
|---|---|
| Angle de pli (θ) | Angle entre les deux faces après pliage |
| Rayon intérieur (R) | Rayon de courbure de la surface intérieure du pli |
| Épaisseur (T) | Épaisseur de la tôle |
| K-factor (K) | Position de l'axe neutre dans l'épaisseur : K = t/T |
| Aile (flange) | Portion plate entre le bord de la pièce et le début du pli |
| Bend allowance (BA) | Longueur d'arc de l'axe neutre dans la zone de pli |
| Bend deduction (BD) | Réduction appliquée au patron à plat pour chaque pli |
| Ligne de pli | Ligne sur le patron à plat où le pli sera effectué |
| Matrice (die) | Outil inférieur en V — sa largeur détermine plusieurs contraintes |
| Bend relief | Dégagement découpé au bout de la ligne de pli pour prévenir la déchirure |
2. Quel est le rayon de pliage ?
Le rayon intérieur de pliage est fixe pour chaque combinaison matériau/épaisseur. Il dépend de l'outillage (poinçon et matrice) utilisé et ne peut pas être personnalisé. Consultez la colonne « Rayon int. » du tableau maître pour connaître le rayon exact de votre matériau.
En pratique, les rayons varient de 0.024″ pour les tôles minces à 0.346″ pour l'inox de 1/4″. Concevez vos modèles 3D avec ces rayons pour que le patron à plat calculé corresponde à la pièce fabriquée.
3. Quelle est la longueur minimale d'une aile (flange) ?
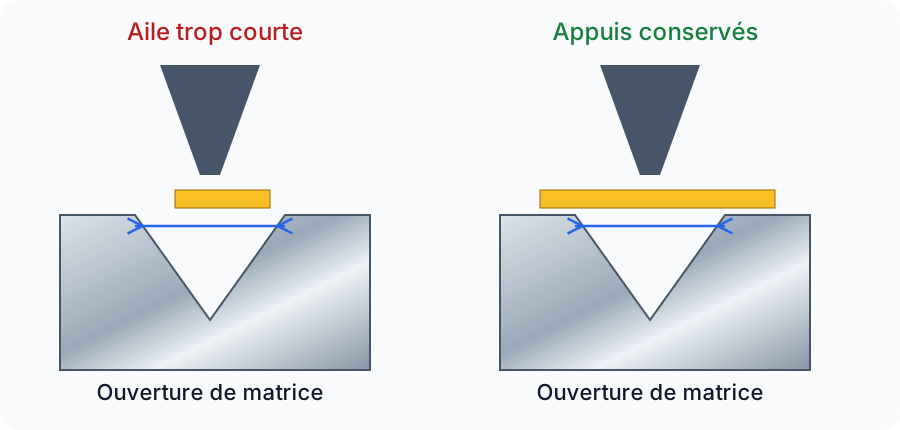
La longueur d'aile est la distance entre le bord de la pièce et le début de la zone de pli. Si l'aile est trop courte, la tôle glisse dans la matrice et le pli ne se forme pas correctement — l'aile se déforme au lieu de plier.
Aile minimale ≈ max(2 × T, T + R)
Les valeurs exactes par matériau et épaisseur (0.200″ à 1.155″) sont dans la colonne « Aile min. » du tableau maître. L'application bloque automatiquement tout pli dont une aile serait trop courte.
4. À quelle distance d'un pli placer un trou ou une découpe ?
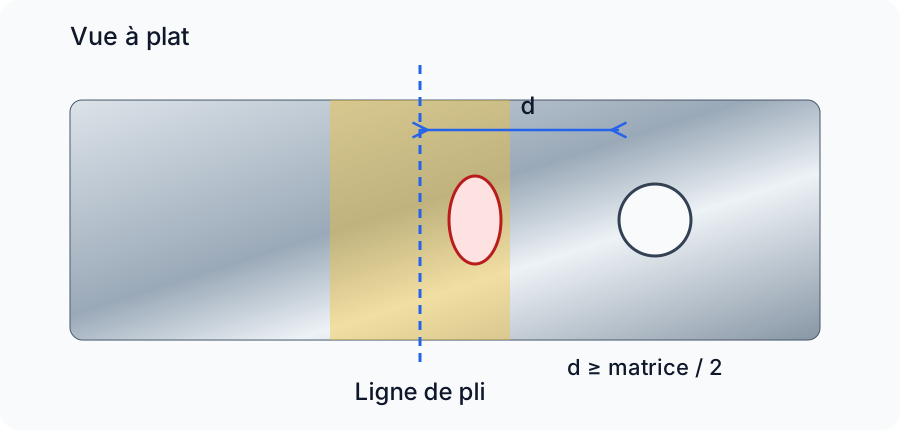
Les trous, fentes, gravures et toute autre découpe doivent être suffisamment éloignés de la ligne de pli. Un élément trop proche se trouve dans la zone d'appui de la matrice et sera déformé lors du pliage.
Distance minimale = largeur de la matrice (die) ÷ 2
| Largeur de matrice | Distance minimale | Métrique |
|---|---|---|
| 0.472″ | 0.236″ | 6.0 mm |
| 0.630″ | 0.315″ | 8.0 mm |
| 0.984″ | 0.492″ | 12.5 mm |
| 1.575″ | 0.788″ | 20.0 mm |
Le taraudage et l'insertion de quincaillerie sont effectués avant le pliage. Un trou déformé rendra le filetage inutilisable — respectez cette distance pour tout trou taraudé ou destiné à recevoir un insert.
5. Quelle distance minimale entre deux plis ?
Pour deux plis parallèles, la distance minimale entre les lignes de pli dépend de l'angle de pliage. Des plis trop rapprochés font chevaucher les zones d'appui de la matrice, ce qui cause du plissement du métal.
Plis parallèles
| Angle des plis | Distance minimale |
|---|---|
| 5°–45° | Spécification joggle du matériau (voir ci-dessous) |
| 46°–90° | 2 × aile minimale |
| 91°–130° | Spécification angle aigu — vérifiée au cas par cas par l'application |
Joggles (plis en Z rapprochés, sens opposés)
| Largeur de matrice | Distance minimale joggle |
|---|---|
| 0.472″ | 0.700″ |
| 0.630″ | 0.900″ |
| 0.984″ | 1.200″ |
| 1.575″ | 1.500″ |
6. Quels angles de pliage sont possibles ?
| Paramètre | Valeur |
|---|---|
| Angle minimum | 5° |
| Angle maximum (standard) | 130° |
| Fortes épaisseurs (≥ 3/16″) | 90° max |
La plage exacte par matériau/épaisseur est indiquée dans l'application au moment d'ajouter le pli.
Tolérances angulaires
| Condition | Tolérance |
|---|---|
| Tôle, pli ≤ 24″ | ±1° |
| Tôle, pli > 24″ | ±2° |
7. Quand faut-il un bend relief (dégagement de pli) ?
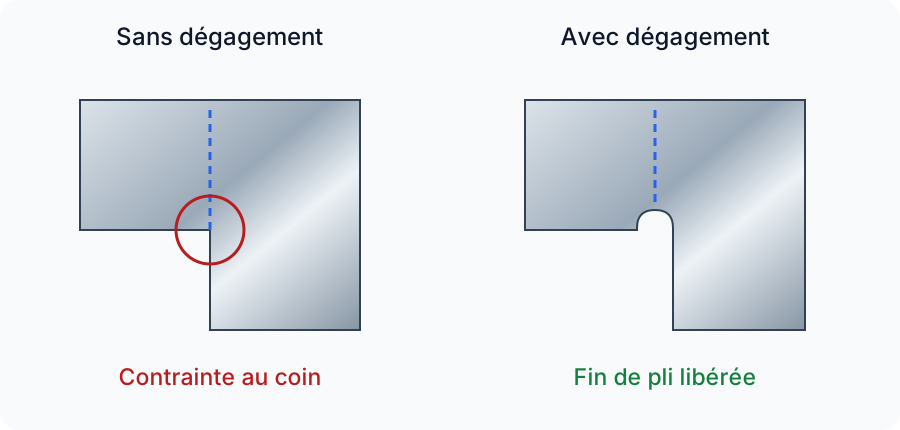
Un bend relief est une petite découpe à chaque extrémité d'une ligne de pli qui empêche la tôle de se déchirer ou de se déformer lorsque le pli aboutit dans de la matière pleine.
- Recommandé pour les épaisseurs ≥ 3/16″ (0.187″)
- Recommandé partout où une ligne de pli rejoint un bord intérieur
Les dimensions minimales par matériau sont dans la colonne « Relief » du tableau maître. À défaut, cette règle conservatrice fonctionne pour tous les cas :
Profondeur ≥ R + T + 0.020″ · Largeur ≥ 50 % × T
8. Comment calculer le bend allowance et le patron à plat ?
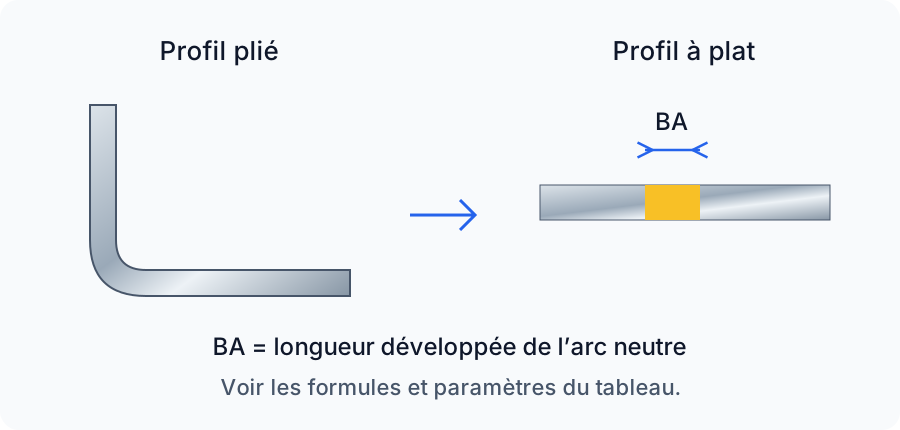
Lors du pliage, la tôle s'étire dans la zone de pli. Le patron à plat (flat pattern) doit tenir compte de cette déformation via le bend allowance (BA) ou le bend deduction (BD). L’importation STEP est prévue début octobre 2026. Pour le moment, préparez votre dessin 2D à plat avec les paramètres ci-dessous.
BA = θ × (R + K × T) // θ en radians
BD = 2 × (R + T) × tan(θ/2) − BA
OSSB = (R + T) × tan(θ/2)
Là plat = Laile 1 + Laile 2 + BA
Exemple — Aluminium 5052-H32 14G, pli à 90°
T = 0.064″ R = 0.047″ K = 0.459 θ = 90° = π/2 rad
BA = (π/2) × (0.047 + 0.459 × 0.064) = 0.120″
BD = 2 × (0.047 + 0.064) × tan(45°) − 0.120 = 0.102″
La colonne « BD à 90° » du tableau maître donne la déduction précalculée pour chaque matériau/épaisseur — la valeur à soustraire par pli à 90° si vous construisez votre patron à plat à la main.
9. Quelles tolérances prévoir ?
Pliage — ±0.015″ par pli, cumulatif
| Nombre de plis | Tolérance |
|---|---|
| 1 | ±0.015″ |
| 2 | ±0.030″ |
| 3 | ±0.045″ |
| 4 | ±0.060″ |
| 5+ | ±0.015″ × n |
Découpe
±0.005″ (±0.13 mm) sur les profils découpés au laser.
Conseil de conception : cotez les dimensions critiques à partir d'un même pli plutôt qu'en chaîne à travers plusieurs plis — les tolérances de pliage s'additionnent.
10. Contraintes de taille de pièce
| Paramètre | Valeur | Métrique |
|---|---|---|
| Taille minimale de pièce | 0.375″ × 1.500″ | 9.5 × 38 mm |
| Taille maximale de pièce | 30″ × 44″ | 762 × 1118 mm |
| Longueur maximale de pli | 16″ à 44″ selon le matériau | 406 à 1118 mm |
| Nombre maximal de plis | 12 par pièce | — |
11. Plis en U (channels) : quel ratio base/aile ?
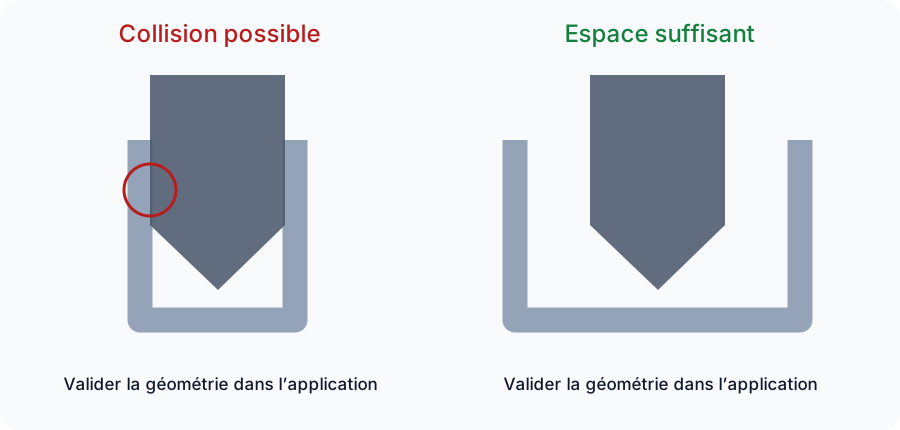
Pour un profil en U, la base (le panneau entre les deux plis) doit être suffisamment large par rapport à la hauteur des ailes, sinon la pièce entre en collision avec l'outillage et ne peut pas être pliée à l'air.
| Condition | Ratio minimum |
|---|---|
| Standard | Base ≥ 2 × hauteur d'aile |
| Tôle mince (≤ 0.135″) | 1:1 accepté si ailes ≤ 3.00″ et base ≥ 1.00″ |
12. Spécifications de pliage par matériau
Le tableau maître ci-dessous donne, pour chaque matériau et épaisseur pliables chez Laseo : la matrice (V), le rayon intérieur, le K-factor, l'aile minimale, la profondeur de relief et la déduction de pli à 90°. Toutes les valeurs sont en pouces.
| Matériau | T (po) | V matrice | Rayon int. | K-factor | Aile min. | Relief prof. | BD à 90° |
|---|---|---|---|---|---|---|---|
| Aluminium | |||||||
| 3003-H14 — 22G | 0.025 | — | 0.039 | 0.380 | 0.200 | 0.038 | 0.064 |
| 5052-H32 — 18G | 0.040 | 0.315 | 0.039 | 0.330 | 0.200 | 0.060 | 0.076 |
| 5052-H32 — 14G | 0.064 | 0.472 | 0.047 | 0.459 | 0.285 | 0.096 | 0.102 |
| 5052-H32 — 12G | 0.081 | 0.630 | 0.047 | 0.371 | 0.382 | 0.122 | 0.135 |
| 5052-H32 — 11G | 0.091 | 0.630 | 0.047 | 0.400 | 0.382 | 0.137 | 0.145 |
| 5052-H32 — 10G | 0.102 | 0.945 | 0.063 | 0.425 | 0.568 | 0.153 | 0.163 |
| 5052-H32 — 8G | 0.129 | 0.945 | 0.157 | 0.420 | 0.568 | 0.194 | 0.242 |
| 5052-H32 — 3/16″ | 0.188 | 1.575 | 0.157 | 0.418 | 1.000 | 0.282 | 0.320 |
| 5052-H32 — 1/4″ | 0.250 | 1.969 | 0.312 | 0.392 | 1.155 | 0.375 | 0.480 |
| Acier doux (laminé à chaud) | |||||||
| Acier HR — 22G | 0.030 | 0.315 | 0.055 | 0.289 | 0.200 | 0.045 | 0.070 |
| Acier HR — 18G | 0.048 | 0.394 | 0.067 | 0.262 | 0.245 | 0.072 | 0.105 |
| Acier HR — 16G | 0.060 | 0.472 | 0.075 | 0.288 | 0.285 | 0.090 | 0.125 |
| Acier HR — 14G | 0.075 | 0.630 | 0.102 | 0.236 | 0.382 | 0.113 | 0.166 |
| Acier HR — 12G | 0.105 | 0.945 | 0.146 | 0.295 | 0.568 | 0.158 | 0.224 |
| Acier HR — 11G | 0.120 | 0.945 | 0.125 | 0.385 | 0.568 | 0.180 | 0.221 |
| Acier HR — 10G | 0.135 | 0.945 | 0.125 | 0.418 | 0.568 | 0.203 | 0.235 |
| Acier HR — 3/16″ | 0.188 | 1.575 | 0.217 | 0.431 | 1.000 | 0.282 | 0.342 |
| Acier HR — 1/4″ | 0.250 | 1.969 | 0.272 | 0.379 | 1.155 | 0.375 | 0.468 |
| Acier galvanisé G90 | |||||||
| G90 — 24G | 0.028 | 0.315 | 0.055 | 0.218 | 0.200 | 0.042 | 0.070 |
| G90 — 22G | 0.034 | 0.315 | 0.055 | 0.330 | 0.200 | 0.051 | 0.070 |
| G90 — 18G | 0.052 | 0.394 | 0.067 | 0.340 | 0.245 | 0.078 | 0.105 |
| G90 — 16G | 0.064 | 0.472 | 0.075 | 0.350 | 0.285 | 0.096 | 0.125 |
| G90 — 14G | 0.079 | 0.630 | 0.102 | 0.288 | 0.382 | 0.119 | 0.166 |
| G90 — 12G | 0.108 | 0.945 | 0.146 | 0.322 | 0.568 | 0.162 | 0.224 |
| Acier inoxydable 304 | |||||||
| 304 #4 — 22G | 0.031 | 0.394 | 0.085 | 0.277 | 0.245 | 0.047 | 0.085 |
| 304 #2B — 18G | 0.050 | 0.472 | 0.094 | 0.437 | 0.285 | 0.075 | 0.106 |
| 304 #2B — 16G / 1/16″ | 0.063 | 0.630 | 0.141 | 0.480 | 0.382 | 0.095 | 0.139 |
| 304 #2B — 14G | 0.078 | 0.630 | 0.117 | 0.361 | 0.382 | 0.117 | 0.162 |
| 304 #2B — 12G | 0.109 | 0.945 | 0.203 | 0.445 | 0.568 | 0.164 | 0.229 |
| 304 #2B — 11G | 0.125 | 0.945 | 0.188 | 0.462 | 0.568 | 0.188 | 0.240 |
| 304 #2B — 7G | 0.188 | 1.575 | 0.250 | 0.357 | 1.000 | 0.282 | 0.378 |
| 304 #1 — 1/4″ | 0.250 | 1.969 | 0.346 | 0.365 | 1.155 | 0.375 | 0.505 |
| Acier inoxydable 316 | |||||||
| 316 #2B — 1/16″ | 0.063 | 0.630 | 0.141 | 0.480 | 0.382 | 0.095 | 0.139 |
| 316 #2B — 1/8″ | 0.125 | 0.945 | 0.188 | 0.462 | 0.568 | 0.188 | 0.240 |
| Laiton 260 (cartouche) | |||||||
| Laiton 260 — 18G | 0.040 | 0.320 | 0.039 | 0.370 | 0.200 | 0.060 | 0.076 |
| Laiton 260 — 14G | 0.064 | 0.512 | 0.047 | 0.330 | 0.285 | 0.096 | 0.102 |
| Laiton 260 — 8G | 0.129 | 1.032 | 0.157 | 0.300 | 0.568 | 0.194 | 0.242 |
| Laiton 260 — 3/16″ | 0.188 | 1.504 | 0.157 | 0.380 | 1.000 | 0.282 | 0.320 |
| Laiton 260 — 1/4″ | 0.250 | 2.000 | 0.312 | 0.330 | 1.155 | 0.375 | 0.480 |
| Cuivre 110 ETP (demi-dur) | |||||||
| Cuivre 110 — 19G | 0.043 | 0.344 | 0.039 | 0.390 | 0.200 | 0.065 | 0.064 |
| Cuivre 110 — 16G | 0.062 | 0.496 | 0.047 | 0.330 | 0.285 | 0.093 | 0.102 |
| Cuivre 110 — 10G | 0.134 | 1.072 | 0.063 | 0.340 | 0.568 | 0.201 | 0.163 |
13. Les 6 erreurs de conception les plus fréquentes
1. Trous trop proches du pli
Respectez la distance minimale Die ÷ 2. Les trous dans la zone de la matrice seront déformés.
2. Aile trop courte
La tôle glisse dans la matrice et le pli se déforme. Respectez l'aile minimale du tableau par matériau.
3. Pas de bend relief sur matériau épais
Risque de déchirure aux extrémités du pli. Ajoutez des dégagements de profondeur R + T + 0.020″.
4. Plis trop rapprochés
Les zones de matrice se chevauchent et plissent le métal. Gardez 2 × aile minimale entre plis parallèles.
5. Channel trop étroit
Le ratio base/aile doit être ≥ 2:1, sinon la pièce frappe l'outillage.
6. Oublier le bend deduction
Sans BD, la pièce finie sera plus grande que prévu. Utilisez les formules de la section 8. L’importation STEP est prévue début octobre 2026.
14. Aide-mémoire
| Règle | Valeur / formule |
|---|---|
| Distance feature ↔ pli | ≥ Die ÷ 2 |
| Longueur minimale d'aile | Voir tableau par matériau (≈ max(2T, T+R)) |
| Distance entre plis (46°–90°) | ≥ 2 × aile minimale |
| Angles | 5°–130° (standard), 90° max dès 3/16″ |
| Tolérance par pli | ±0.015″ cumulatif |
| Tolérance de découpe | ±0.005″ |
| Bend relief — profondeur | R + T + 0.020″ |
| Bend relief — largeur | ≥ 50 % × T |
| Ratio channel base/aile | Base ≥ 2 × aile |
| Plis maximum par pièce | 12 |
| Taille de pièce | 0.375″ × 1.500″ à 30″ × 44″ |
Une question sur une pièce spécifique ? Écrivez-nous à info@laseo.ca ou consultez la page du service de pliage.
Votre pièce, vos choix, votre prix.
Configurez une pièce ou une série. Consultez le prix et le délai avant de commander.
Prix sans inscription · Livraison gratuite dès 49 $